Artykuł sponsorowany
Od czego zależą cena i termin przy zlecaniu precyzyjnej obróbki metalu lokalnie
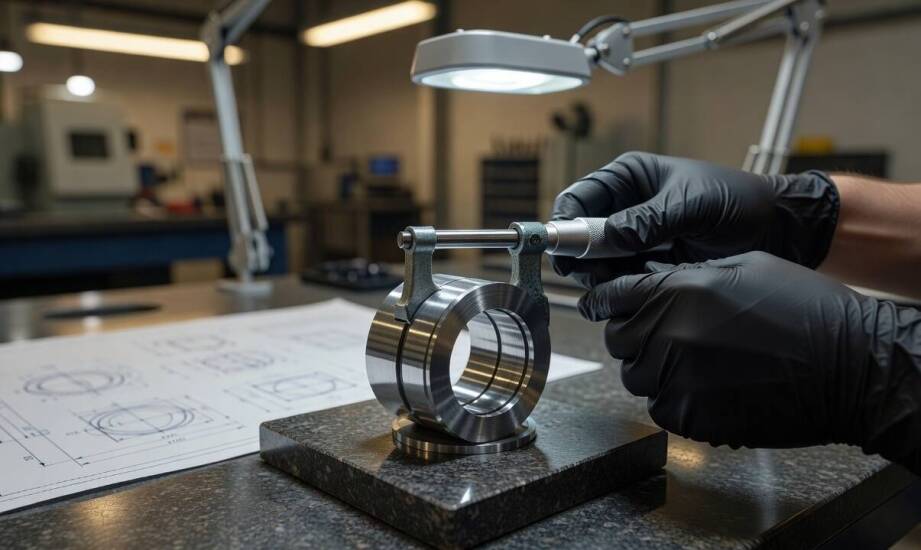
Zdarza się, że dwa identyczne na pierwszy rzut oka uchwyty do maszyny stolarskiej otrzymują skrajnie różne wyceny, a czas ich wykonania dzieli znaczna różnica. Wynika to z ukrytych detali technologicznych. Jeden element może zakładać wykorzystanie miękkiego stopu aluminium i standardowych wymiarów, podczas gdy drugi wymaga zastosowania twardej stali nierdzewnej oraz restrykcyjnych tolerancji. Różnice te determinują cały proces wytwórczy.
Zleceniodawcy często zastanawiają się, z czego wynika ostateczny koszt usługi i dlaczego pozornie prosty projekt wymaga długich przygotowań. Ocena pracochłonności detalu zależy od szeregu zmiennych fizycznych oraz jakości dokumentacji. Właściwe zdefiniowanie potrzeb na etapie projektowania pozwala zoptymalizować budżet i uniknąć przestojów na hali montażowej.
Jak materiał i wymagana dokładność wpływają na produkcję?
Twardość surowca bezpośrednio definiuje parametry pracy obrabiarki i dobór odpowiednich narzędzi. Twardsze materiały wymuszają zastosowanie znacznie niższych prędkości skrawania oraz minimalnych posuwów, co automatycznie wydłuża całkowity czas cyklu. Praca ze stalą nierdzewną lub tytanem wiąże się ze zjawiskiem hartowania roboczego i powoduje kilkukrotnie szybsze zużycie płytek z węglików spiekanych w porównaniu do frezowania miękkiego aluminium. Operator musi zaplanować większą liczbę przejść wykańczających, aby zapobiec uszkodzeniu oprawek i zachować powtarzalność geometryczną. Z kolei wysoka skrawalność, charakterystyczna dla stali automatowych, pozwala na agresywniejsze podejście do kształtowania bryły. Odpowiednia struktura metalu zwiększa wydajność wrzeciona i zauważalnie obniża stawkę za każdą godzinę pracy maszyny CNC, minimalizując nieplanowane postoje.
Wycenę modyfikuje również oczekiwana dokładność gotowego detalu. Narzucenie bardzo wąskich pól tolerancji zmusza programistę do ostrej redukcji parametrów i wprowadzenia przerw na pomiary w trakcie trwania programu. Wytworzenie skomplikowanego elementu mechanicznego generuje konieczność certyfikowanej weryfikacji, nierzadko przy użyciu laboratoryjnych maszyn pomiarowych. Zaplecze pozwalające na taką kontrolę utrzymuje na przykład SPOROL, co zapewnia powtarzalność nawet przy skomplikowanych bryłach. Skala zamówienia stanowi kolejny ważny czynnik. Zlecenie na pojedyncze sztuki mocno podnosi cenę jednostkową wyrobu. Koszt przygotowania przyrządów mocujących i napisania długiego kodu NC rozkłada się wtedy na niewielką partię materiału, co stanowi istotne obciążenie dla wyceny całego procesu.
Dlaczego kompletna dokumentacja i lokalizacja mają znaczenie?
Brak kluczowych informacji o wymaganym gatunku stopu, chropowatości powierzchni czy krawędziach bazowych w rysunku technicznym paraliżuje rozpoczęcie prac. Wykonawca musi poświęcić czas na dogłębne konsultacje inżynieryjne, co wydłuża proces na długo przed faktycznym uruchomieniem maszyny. Niepełne dane wymuszają przyjmowanie asekuracyjnych, powolnych strategii obróbki, co ostatecznie przekłada się na wyższe rachunki za zużycie prądu i amortyzację sprzętu. Kompletny model przestrzenny połączony z czytelną dokumentacją płaską eliminuje ryzyko pomyłek warsztatowych i pozwala na szybkie wygenerowanie zoptymalizowanych ścieżek narzędzia.
Znaczącym czynnikiem skracającym czas oczekiwania na gotowe komponenty pozostaje geografia lokalnego łańcucha dostaw. Wybór zakładu znajdującego się w tym samym regionie gospodarczym odczuwalnie ogranicza opóźnienia wynikające z długich transportów. Fizyczna bliskość usprawnia trudny proces obiegu próbnych serii. Technolog może dostarczyć element wzorcowy w ciągu kilkudziesięciu minut, omówić niuanse wykończenia i odebrać skorygowaną partię zaledwie kilka godzin później. Z tego powodu dla lokalnych zakładów optymalnym modelem zaopatrzenia bywa precyzyjna obróbka skrawaniem w Gdańsku lub jego bezpośrednich okolicach, co wyklucza wielodniowe oczekiwanie na dostawy z drugiego końca kraju. Partner funkcjonujący na tym samym obszarze potrafi błyskawicznie zareagować na trudności montażowe wykryte przy końcowym składaniu maszyn.
Ostateczny rachunek za wykonanie części i końcowa data odbioru wynikają z wielu decyzji podejmowanych jeszcze w fazie projektowania. Złożoność kształtu, opór materiału na ostrze, wymóg laboratoryjnej dokładności oraz wszelkie braki w dokumentacji konstrukcyjnej potęgują ryzyko technologiczne i zmuszają wytwórcę do asekuracyjnego spowolnienia procesu roboczego. Posiadanie sprawdzonych rysunków oraz oparcie produkcji na lokalnych zasobach stabilizuje harmonogram działań montażowych. Przemyślana współpraca warsztatowa na etapie przygotowań pozwala uniknąć kosztownych przestojów na hali i przyspiesza wprowadzenie gotowego produktu na rynek.
Polecane artykuły

Wpływ działalności gospodarczej w Polsce na prawo pracy w Niemczech

Jak producent filtracyjnych pras przyczynia się do optymalizacji zużycia wody w przemyśle?

Analiza sytuacji finansowej klienta jako podstawa doradztwa finansowego w Sokołowie Podlaskim
